
安达发|五金行业aps高级排产落地:从订单入车间到计划可执行
很多五金厂的早晨是这样的:早会上,销售问一张急单能不能三天交;计划员翻开Excel,发现同一副模具被三个订单同时占用;车间主管说冲床刚换完模,现在做这个不划算;采购说电镀外协那批货昨天没拉走。四个人四种说法,最后计划员凭经验拍了个顺序,贴到车间白板上。到了下午,这张计划已经被改了两遍。
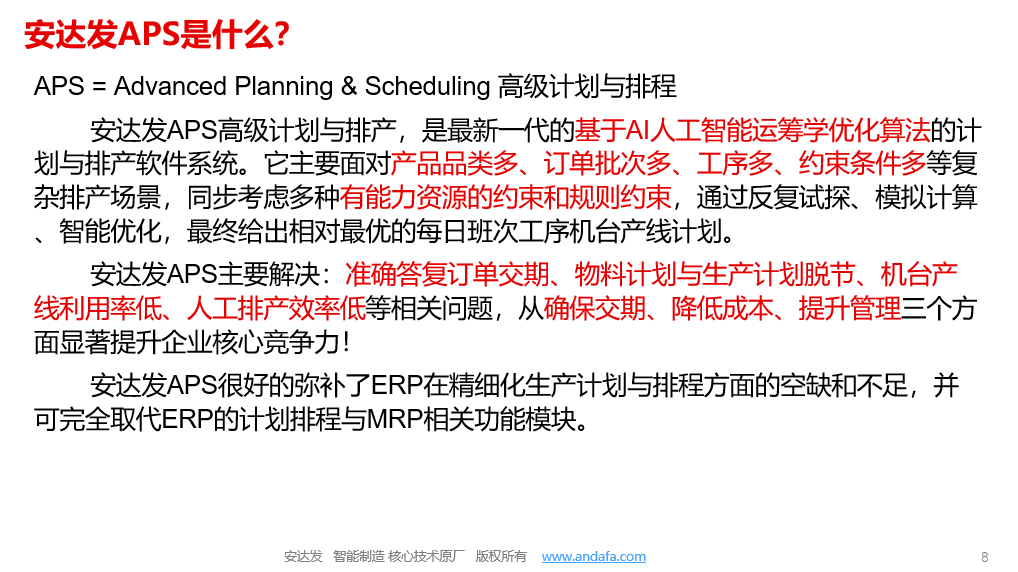
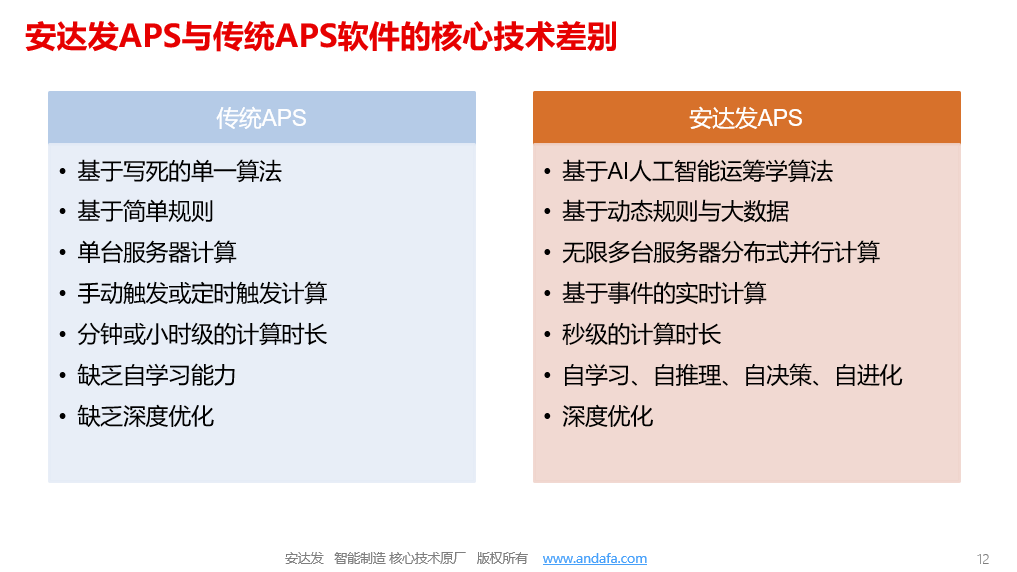
这类场景的根源,不是计划员不够努力,而是五金生产的约束太多、变量太快,人工计算已经覆盖不住。aps高级排产要解决的,正是“计划能不能落地”这件事——它不是把排产表电子化,而是把订单、设备、模具、物料、外协档期和交期放进同一套约束模型里,算出一份车间真正能执行的顺序。
五金订单的交期,大半耗在“等待”上
看五金厂的交付周期,可以把它拆成几段:等待排产、等待模具、等待物料、等待设备、实际加工、等待表面处理、等待齐套、发货。真正在机器上切削冲压的时间,往往只占一小部分。
这意味着,单纯提高设备效率对交期的改善有限,真正的改善空间在“等待”里。而等待的产生,多数源于排产时没把约束看全:模具被占用却没提前发现,板材余料不够却要等到开料当天才知道,电镀线档期排满了却先把冲压做出来,部件都做好了却因为一颗定制螺丝没到而无法打包。
aps高级排产的价值,就是把这些隐性等待显性化。系统在排程时就校验模具可用性、物料齐套时间、后道工序档期和装配齐套关系,把“注定要等”的工单往后放,把“现在就能顺畅跑完”的工单往前排。计划一旦少了很多注定无效的等待,交付周期会自然缩短。
分清aps高级排产与ERP、MES的边界
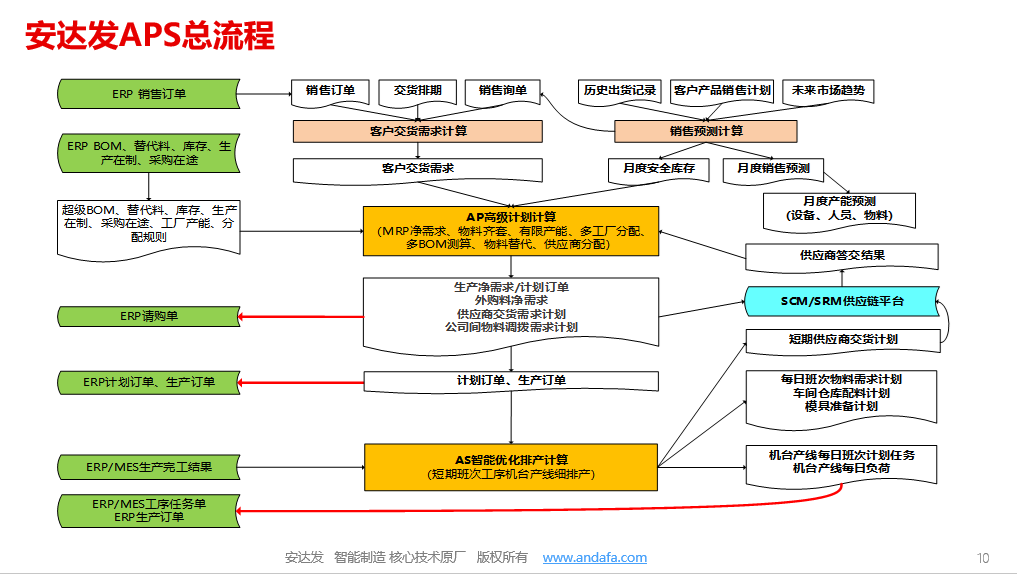
不少五金企业上系统失败,是因为把三件事混在一起期待:ERP管订单、库存和成本,MES管现场报工和执行反馈,aps高级排产管“什么时候、在哪台设备、按什么顺序做哪张单
ERP的物料需求计划通常基于无限产能假设,它能算出“需要什么、缺什么”,但算不出“哪台设备几点做”。MES能记录“实际做完了什么”,但不承担向前推演排程的职责。中间这段空白,长期靠计划员的经验填补,一旦人员变动或订单激增,计划质量就会明显下滑。
aps高级排产恰好补上这段空白:向上承接ERP的订单与物料数据,向下把工单顺序下发给MES或车间看板,再把现场实际进度回灌到模型中,形成滚动修正。边界清楚了,系统之间才不会互相打架,数据也不会出现两套口径。
落地aps高级排产,先建好三张约束表
五金行业想让aps高级排产算得准,关键不在算法多花哨,而在三张基础表是否扎实。
第一张是设备与模具能力表。哪台冲床能装哪副模具、吨位和行程是否匹配、CNC的刀具与夹具配置、设备保养计划,都要落到可校验的数据上。没有这张表,排出来的工单很可能“机台对不上模具”。
第二张是换型矩阵。五金车间的损失很大一块来自换模、调机、清线。换型时间不是固定值,而是“从什么切到什么”的函数:同系列小件之间切换很快,深色转浅色、大模具换小模具则耗时明显。把换型做成矩阵而不是一律按平均值估算,aps高级排产才能排出真正省时间的顺序。
第三张是外协与表面处理档期表。电镀、喷涂、热处理、阳极氧化常常外协,受对方产能、拉货频次、批次要求影响。把外协当成一个有档期、有提前期、有最小批量的资源来排,而不是当成一个理想工序,计划才不会在关键环节失灵。
aps高级排产带来的四类可感知变化V
约束表建起来之后,五金企业通常能在四个方面感受到变化。
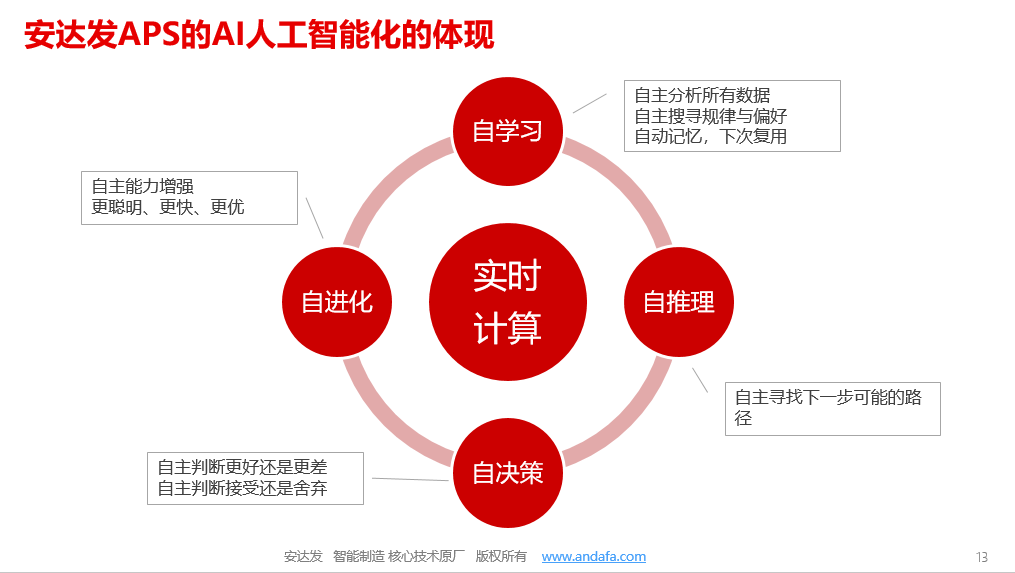
换型损失下降。系统倾向于把同模具、同材质、同工艺的订单集中安排,减少来回切换,设备有效加工时间随之提高,车间也不用反复调机。齐套率提升。aps高级排产按“成套可交付”而不是“单件效率最高”来排序,部件之间的产出节奏更匹配,装配工位不再长期等料,在制品堆积明显缓解。
插单响应变快。遇到急单、设备故障、物料延迟,系统能在短时间内重排并给出影响清单:哪些订单顺延、顺延多久、哪个工序成为新瓶颈、哪些物料要催。计划员从被动救火转为主动权衡。
计划采纳率提高。当排产结果考虑了模具、物料和外协的真实状态,车间执行意愿会上升,白板上的临时改单减少,管理层也第一次能看到“计划完成率”这类可对比的指标。

推进aps高级排产的四步节奏
五金企业导入aps高级排产,建议按四步走,而不是一次性追求全厂全自动。
第一步做数据基线。用一段时间的真实报工,校准关键工序工时、换型时间和设备可用率,先把“算得准”的地基打好。
第二步从瓶颈切入。先对冲压线、CNC、电镀或喷涂等瓶颈资源建模,把最影响交付的那一段排好,快速见到效果,再向全工序扩展。
第三步设冻结期滚动排产。近期计划冻结以稳定执行,中远期计划持续滚动优化,兼顾稳定性与灵活性,也保留计划员对优先级、特殊工艺的人工判断。
第四步做指标闭环。围绕准时交付率、计划采纳率、换型次数、在制品周转等指标做月度复盘,让模型随现场数据不断修正,而不是上线即定型。
结语
五金行业的竞争,正在从“谁能多做一点”转向“谁能按时、成套、稳定地交付”。在多品种、小批量、频繁插单和强模具约束的现实条件下,靠经验排产很难持续支撑增长。
aps高级排产的意义,是把订单、设备、模具、物料、外协与交期纳入同一套可计算的模型,让计划从“大概能行”变成“算过才行”。对五金企业来说,aps高级排产不只是一个软件模块,而是把销售承诺、车间执行和供应链协同重新对齐的机制。当计划可信度提高,车间的无效等待会减少,换型与在制品压力会下降,客户拿到的交期也会更稳定。