
安达发|aps高级排程:轻松搞定塑料薄膜行业的排产痛点
塑料薄膜行业是一个典型的“看起来简单、排起来复杂”的制造领域。一张BOPP薄膜订单,背后可能涉及母卷规格、分切组合、电晕处理、厚度公差、交期承诺和机台适配等多重约束;一个车间同时承接几十个客户订单,机台换产一次就要付出清洗、调温、调整辊筒和废料损耗的代价。当订单越来越碎、交期越来越短、品种越来越多,依靠Excel和调度员经验拼凑排产表的方式已经难以为继。aps高级排程正是在这一背景下进入塑料薄膜企业的视野:它把机台能力、换产规则、分切逻辑和交期约束放进同一个模型里计算,让排产从“排得出来”走向“排得合理、排得省钱”。

塑料薄膜排产为什么难
塑料薄膜生产的排产难点,首先来自工序链条的联动性。以常见的流延膜、吹膜和双向拉伸膜为例,前端是挤出或拉伸工序,产出的是宽幅母卷;后端是分切工序,一个母卷可以按不同宽度组合分切成多个成品卷。母卷排产一旦确定,分切方案就受到宽度搭配和切边损耗的约束;分切订单的交期又反过来影响母卷的先后顺序。这种“母卷—分切”两级联动,使排产不能只盯着挤出机,而必须把前后工序放在一张时间轴上统筹。
其次是换产代价的隐蔽性。塑料薄膜的换产不只是换一个配方:厚度切换需要调整模头间隙和冷却辊温度,宽度变化需要更换或调整收卷轴,表面处理方式变化可能涉及电晕装置和涂布单元的清洗。换产次数多一次,废膜和过渡料就多一批,机台有效产能就少一截。人工排产往往只能按“同类订单尽量凑在一起”的粗放规则处理,难以精确量化每一次换产的真实成本,更难以在交期压力和换产损耗之间找到平衡点。
第三是订单碎片化与交期承诺的压力。包装膜客户往往多品种、小批量、要货急,插单和改单频繁。调度员面对新订单时,很难快速判断“插进去会影响哪些既有订单”“哪台机台还有余量”“分切工序会不会成为瓶颈”。承诺交期靠拍脑袋,后续就只能靠加班和催料来补救。aps高级排程的价值,恰恰在于把这些问题从“事后救火”变成“事前算清”。
aps高级排程在薄膜车间解决什么
一套适配塑料薄膜行业的aps高级排程,核心能力体现在三个层面。第一是有限产能的精细建模。软件需要把每台挤出机、流延线、拉伸线和分切机的可用时间、速度、宽幅、厚度范围、模具或辊筒约束纳入模型,而不是假设产能无限。排程时按有限产能倒排或正排,给出每张订单在每道工序上的具体开始和结束时间,而不是只给一个“计划完成日”。
第二是换产矩阵与组合优化。aps高级排程通常内置换产时间矩阵,把“同厚度同宽度”“同厚度不同宽度”“不同厚度同宽度”“不同表面处理”等组合的切换代价量化出来,再通过启发式算法或数学规划把订单分组排序,减少不必要的切换。对于分切工序,软件还需要处理母卷宽度与成品宽度组合的匹配问题,在满足订单需求的前提下降低切边损耗。有BOPP薄膜企业实践显示,引入aps高级排程后,换产次数和过渡废料明显下降,机台有效产出得到改善。
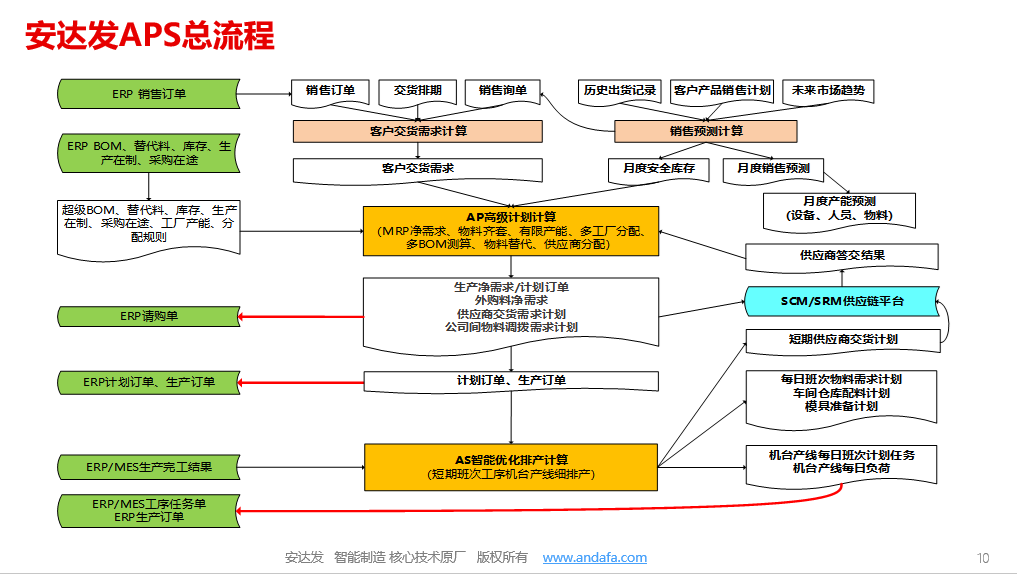
第三是交期模拟与滚动排程。销售接到询单时,aps高级排程可以快速模拟“如果接下这张插单,哪些订单会延期、延期多久”,把交期承诺从经验判断变成数据支撑。生产过程中,设备故障、原料到货延迟或客户改单发生后,排程方案可以按设定的滚动周期重新计算,并把调整结果同步到车间执行端。这种“排产—执行—反馈—重排”的闭环,让薄膜车间在订单波动中保持节奏稳定。
从“排得出”到“排得准”:落地关键不在软件本身
观察塑料薄膜企业导入aps高级排程的实践,一个规律值得注意:排程效果的好坏,往往不取决于算法有多先进,而取决于基础数据和业务规则是否被真正理清。换产矩阵是否经过实测校准、机台速度是否按品种和厚度分别维护、母卷与分切的对应关系是否准确、废料率是否按规格细分,这些“脏活累活”决定了排程结果的可信度。如果换产时间全靠估计、机台能力只有一个平均值,再好的aps高级排程也只能输出“看起来很美”的方案。
另一个关键是排产与执行的协同机制。aps高级排程给出的是一张建议性的时间表,车间现场还要面对实际入料时间、设备点检、人员班次和质检反馈。排程软件需要与MES或车间报工系统打通,把实际进度回传,才能让下一次滚动排程建立在真实状态之上。同时,计划、销售和生产之间需要明确“谁有权调整排程优先级、插单走什么流程、延期由谁预警”的规则。有CPP薄膜企业将aps高级排程与订单评审、分切指令和成品入库环节串联后,交期达成率和计划变更响应速度才出现可量化的改善。软件是工具,规则和协同才是让工具生效的土壤。
选型看什么,趋势往哪走
对于正在评估aps高级排程的塑料薄膜企业,选型时应重点考察三点。其一,是否具备薄膜行业的排产模板,包括母卷—分切联动逻辑、换产矩阵维护、宽幅与厚度约束、切边损耗计算等,而不是把离散制造的通用排程模型直接套用。其二,是否支持多工序有限产能排程和可视化甘特图调整,调度员能否在图上拖动订单并即时看到对前后工序和交期的影响。其三,是否具备与ERP、MES和分切执行系统的标准接口,以及插单模拟和滚动重排的工程化能力。
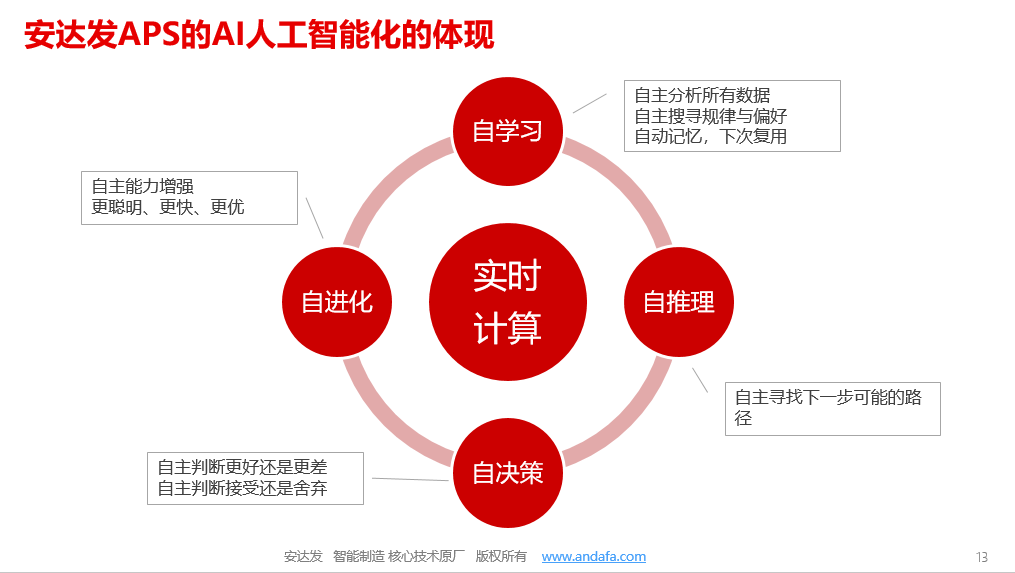
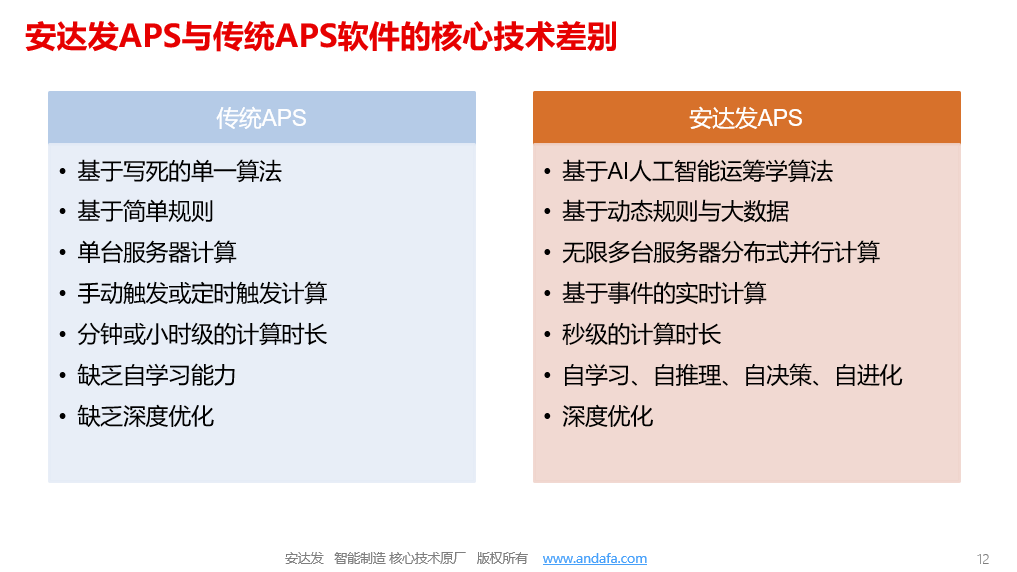
从趋势看,aps高级排程正在与人工智能和数字孪生结合。机器学习可以帮助校准换产时间和速度参数,让排程模型随实际数据自我修正;数字孪生则可以在虚拟环境中预演不同排产方案对交期、损耗和能耗的影响。对于塑料薄膜行业而言,aps高级排程的竞争焦点正在从“能不能自动排出甘特图”转向“能不能在交期、换产损耗和机台利用率之间给出可解释、可执行的更优解”。当排产从调度员的个人经验变成车间共享的决策依据,塑料薄膜企业在多品种、短交期的市场里才能真正获得节奏上的主动权。